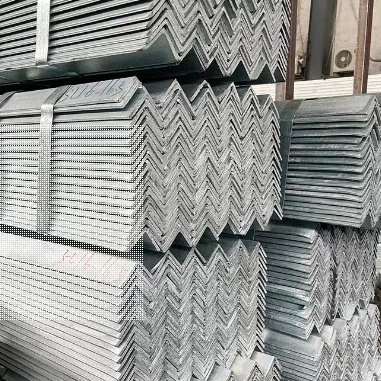
Kao dobavljač običnog čelika ugljika, često me pitaju o zavarivanju različitih stupnjeva ovog široko korištenog materijala. Zavarivost je ključni čimbenik u određivanju koliko se metal može zavariti kako bi se stvorio snažan, pouzdan spoj. U ovom postu na blogu, udubit ću se u zavarivost različitih stupnjeva uobičajenog ugljičnog kuta čelika, raspravljajući o čimbenicima koji utječu na njega i nudeći nekoliko praktičnih savjeta za uspješno zavarivanje.
Razumijevanje uobičajenog čelika ugljika
Obični čelik ugljika je vrsta konstrukcijskog čelika koji se obično koristi u građevinarstvu, proizvodnji i drugim industrijama. Izrađen je prvenstveno od ugljika i željeza, s malim količinama drugih elemenata poput mangana, silicija i sumpora. Sadržaj ugljika u običnom čeliku ugljičnog kuta obično se kreće od 0,06% do 0,30%, što mu daje dobru čvrstoću i duktilnost.
Najčešće ocjene običnog ugljičnog kuta čelika su Q195, Q215, Q235 i Q275. Ove su ocjene označene prema njihovoj čvrstoći prinosa, a Q195 ima najmanju čvrstoću prinosa, a Q275 najviši. Svaki razred ima svoja jedinstvena svojstva i aplikacije, što može utjecati na njegovu zavarivost.
Čimbenici koji utječu na zavarivost
Nekoliko čimbenika može utjecati na zavarivost običnog čelika ugljičnog kuta, uključujući:
- Sadržaj ugljika:Sadržaj ugljika u čeliku jedan je od najvažnijih čimbenika koji utječu na zavarivost. Veći sadržaj ugljika može povećati tvrdoću i čvrstoću čelika, ali također može otežati zavarivanje. Kako se povećava sadržaj ugljika, povećava se i rizik od pucanja i ostalih oštećenja zavarivanja.
- Legirajući elementi:Osim ugljika, obični čelik ugljikovog kuta može sadržavati male količine drugih legirajućih elemenata poput mangana, silicija i sumpora. Ovi elementi mogu utjecati na zavarivost čelika promjenom kemijskog sastava i fizičkih svojstava. Na primjer, mangan može poboljšati snagu i žilavost čelika, dok sumpor može smanjiti svoju zavarivost uzrokujući vruće pucanje.
- Površinsko stanje:Površinsko stanje čelika također može utjecati na njegovu zavarivost. Hrđa, skala, ulje i drugi onečišćenja na površini čelika mogu spriječiti pravilno formiranje zavara i može dovesti do oštećenja zavarivanja. Važno je očistiti površinu čelika prije zavarivanja kako bi se osigurala dobra kvaliteta zavara.
- Postupak zavarivanja:Postupak korištenog zavarivanja također može imati značajan utjecaj na zavarivost običnog čelika ugljičnog kuta. Različiti procesi zavarivanja imaju različite unose topline, brzinu zavarivanja i zaštitne potrebe za plinom, što može utjecati na kvalitetu zavara. Na primjer, zaštićeno metalni luk zavarivanje (SMAW) je uobičajeni postupak zavarivanja za obični čelik ugljičnog kuta, ali može proizvesti puno topline i može zahtijevati predgrijavanje i toplinsku obradu nakon navale kako bi se spriječilo pucanje.
Zavarivost različitih razreda običnog čelika ugljika
Sada pogledajmo bliže zavarivost različitih ocjena obilnog ugljičnog kuta čelika:
Q195
Q195 je čelik s niskim udjelom ugljika s čvrstoćom prinosa od 195 MPa. Ima dobru zavarivost zbog niskog sadržaja ugljika i relativno niske čvrstoće. Q195 se može lako zavariti pomoću najčešćih procesa zavarivanja, kao što su SMAW, zavarivanje plinskog metala (GMAW) i lučno zavarivanje luka (FCAW). Predgrijavanje općenito nije potrebno za Q195, ali u nekim će slučajevima biti potrebno da se spriječi pucanje.
Q215
Q215 je nešto viši ugljik čelika s čvrstoćom prinosa od 215 MPa. Također ima dobru zavarivost, ali može zahtijevati malo zagrijavanja i toplinske obrade nakon navale kako bi se spriječilo pucanje, posebno kada se zavariva debela dijelova. Q215 se može zavariti korištenjem istih procesa zavarivanja kao Q195, ali može zahtijevati veći unos topline i sporiju brzinu zavarivanja.
Q235
Q235 je čelik srednjeg ugljika s čvrstoćom prinosa od 235 MPa. Jedna je od najčešće korištenih stupnjeva uobičajenog čelika ugljika i ima dobru zavarivost. Međutim, može zahtijevati toplinsku obradu predgrijavanja i toplinske obrade za sprečavanje pucanja, posebno prilikom zavarivanja debelih dijelova ili po hladnom vremenu. Q235 se može zavariti pomoću različitih procesa zavarivanja, uključujući SMAW, GMAW, FCAW i potopljeno lučno zavarivanje (SAW).
Q275
Q275 je čelik s visokim udjelom ugljika s čvrstoćom prinosa od 275 MPa. Ima relativno lošu zavarivost zbog visokog udjela ugljika i velike čvrstoće. Q275 zahtijeva prethodno zagrijavanje i toplinsku obradu nakon najave kako bi se spriječilo pucanje, a možda će biti potrebno koristiti postupak zavarivanja s niskim cidrogenom kako bi se smanjio rizik od pucanja izazvanog vodikom. Q275 se može zavariti korištenjem istih procesa zavarivanja kao i Q235, ali može zahtijevati veći unos topline i sporiju brzinu zavarivanja.
Savjeti za uspješno zavarivanje
Da bi se osiguralo uspješno zavarivanje čelika uobičajenog ugljičnog kuta, važno je slijediti ove savjete:
- Odaberite pravi postupak zavarivanja:Odaberite postupak zavarivanja koji je najprikladniji za stupanj čelika i aplikacije. Razmotrite čimbenike kao što su debljina čelika, položaj zavarivanja i potrebna kvaliteta zavara.
- Pripremite površinu:Očistite površinu čelika prije zavarivanja kako biste uklonili hrđu, razmjeru, ulje i ostale onečišćenja. Za čišćenje površine koristite žičanu četkicu, brusilicu ili kemijsko sredstvo za čišćenje.
- Zagrijte čelik:Zagrijavanje čelika prije zavarivanja može pomoći u smanjenju rizika od pucanja i ostalih oštećenja zavarivanja. Temperatura predgrijavanja ovisit će o stupnju čelika, debljini čelika i korištenom postupku zavarivanja.
- Koristite ispravni zavarivanje:Odaberite potrošne materijale zavarivanja koji su kompatibilni s stupnjem čelika i korištenim postupkom zavarivanja. Potrošni materijal za zavarivanje trebao bi imati isti ili sličan kemijski sastav kao i čelik kako bi se osigurala dobra kvaliteta zavara.
- Kontrolirati parametre zavarivanja:Kontrolirajte parametre zavarivanja kao što su struja zavarivanja, napon, brzina zavarivanja i protok protoka plina kako bi se osigurala dobra kvaliteta zavara. Slijedite preporuke proizvođača za potrošni materijal za zavarivanje i postupak zavarivanja.
- Poslije toplotna obrada:Poslije toplotna obrada može pomoći u ublažavanju zaostalih naprezanja u zavarivanju i poboljšanju mehaničkih svojstava zavara. Temperatura i vrijeme toplinske obrade nakon navale ovisit će o stupnju čelika, debljini čelika i korištenom postupku zavarivanja.
Zaključak
Zaključno, zavarivost različitih stupnjeva uobičajenog čelika ugljičnog kuta može se razlikovati ovisno o nekoliko čimbenika, uključujući sadržaj ugljika, legirajući elemente, površinsko stanje i postupak zavarivanja. Razumijevanjem ovih čimbenika i slijedeći savjete za uspješno zavarivanje, možete osigurati dobru kvalitetu zavara i izbjeći nedostatke zavarivanja.
Ako ste na tržištu za obični čelik ugljičnog kuta ili druge srodne proizvode, poputKut zavarivanja niske legure,,Okrugli bar SUS316, iliObični čelik ugljičnog kanala, Slobodno nas kontaktirajte za više informacija. Mi smo pouzdan dobavljač visokokvalitetnih čeličnih proizvoda i možemo vam pružiti najbolja rješenja za vaše potrebe.


Reference
- ASME KODOVI KOTAK I TREBA, ODJELJAK IX - Kvalifikacije zavarivanja i lemljenja.
- AWS D1.1/D1.1M: 2020. - Kod strukturnog zavarivanja - čelik.
- Priručnik za zavarivanje, svezak 1: Znanost i tehnologija zavarivanja, 9. izdanje.